- 1. Ép laminate là gì? Phân biệt ép nhiệt và ép nguội
- 2. Các loại cốt gỗ có thể sử dụng để dán laminate
- 2.1 Cốt MDF
- 2.2 Cốt HDF
- 2.3 Cốt MFC
- 2.4 Cốt ván dăm, Okal và ván ép
- 3. Quy cách tấm laminate và các yêu cầu trước khi ép
- 3.1 Độ dày và bề mặt tấm laminate
- 3.2 Khổ tấm laminate và kích thước tấm laminate
- 3.3 Yêu cầu đối với cốt ván nền
- 3.4 Kiểm soát độ ẩm của ván
- 4. Chi tiết quy trình ép tấm laminate lên cốt gỗ vách ngăn vệ sinh
- 4.1 Bước 1: Chuẩn bị và kiểm tra cốt vách
- 4.2 Bước 2: Chuẩn bị bề mặt laminate
- 4.3 Bước 3: Phủ keo dán laminate lên cốt ván
- 4.4 Bước 4: Ép laminate lên cốt gỗ bằng máy ép nguội thủy lực
- 4.5 Bước 5: Chờ keo ổn định, làm sạch và hoàn thiện
- 5. Máy móc và thiết bị chuyên dụng ép laminate lên cốt vách
- 5.1 Lưu ý khi vận hành máy ép và hệ thống cấp keo
- 6. Tiêu chuẩn tấm laminate và các tiêu chí kiểm tra chất lượng sau ép
- 6.1 Một số lỗi thường gặp khi ép laminate lên gỗ
- 7. Lưu ý khi sử dụng ván phủ laminate làm vách ngăn vệ sinh
- 8. TOKY gia công và thi công vách ngăn vệ sinh phủ laminate
Dán laminate lên gỗ là công đoạn quan trọng trong quá trình sản xuất các tấm ván phủ laminate dùng cho nội thất và vách ngăn vệ sinh. Chất lượng liên kết giữa lớp laminate và cốt ván ảnh hưởng trực tiếp đến độ phẳng, tính thẩm mỹ, khả năng bám dính và độ ổn định của tấm ván sau khi hoàn thiện.
Để ép tấm laminate lên cốt gỗ vách ngăn vệ sinh, đơn vị sản xuất cần lựa chọn đúng vật liệu, sử dụng loại keo tương thích, kiểm soát điều kiện ép và thực hiện đầy đủ các bước kiểm tra sau gia công. Trong quy trình được giới thiệu dưới đây, công đoạn ghép laminate lên cốt ván được thực hiện bằng phương pháp ép nguội với máy ép thủy lực.
Ép laminate là gì? Phân biệt ép nhiệt và ép nguội

Laminate là tấm vật liệu phủ bề mặt, thường được sử dụng để tạo màu sắc, hoa văn và lớp hoàn thiện cho các loại ván gỗ công nghiệp. Trong đó, HPL (High Pressure Laminate) được sản xuất từ nhiều lớp giấy sợi cellulose tẩm nhựa, sau đó ép dưới nhiệt độ và áp suất cao để tạo thành tấm laminate có bề mặt hoàn thiện.
Khi đưa tấm laminate đã sản xuất vào gia công nội thất, người thợ tiếp tục thực hiện công đoạn dán laminate lên cốt gỗ. Đây là quá trình sử dụng keo chuyên dụng và lực ép để liên kết tấm laminate với bề mặt ván nền.
Cần phân biệt hai công đoạn:
- Ép nhiệt khi sản xuất HPL: Các lớp giấy tẩm nhựa được ép dưới nhiệt độ và áp suất cao để tạo thành tấm HPL.
- Ép laminate lên cốt gỗ: Tấm laminate đã hoàn thiện được dán lên bề mặt ván gỗ bằng keo và máy ép. Tùy loại keo, thiết bị và yêu cầu sản phẩm, công đoạn này có thể sử dụng phương pháp ép nguội hoặc ép nóng.
>>>>> Xem chi tiết: Laminate là chất liệu gì? Các loại bề mặt laminate được ưa chuộng nhất.
Các loại cốt gỗ có thể sử dụng để dán laminate

Cốt ván gỗ
Cốt ván là phần nền để liên kết với lớp laminate, quyết định độ cứng, độ ổn định và nhiều đặc tính sử dụng của tấm ván hoàn thiện.
Một số loại ván gỗ công nghiệp thường được cân nhắc làm cốt gồm:
Cốt MDF
MDF là ván sợi mật độ trung bình, có bề mặt tương đối phẳng và đồng đều. Đây là một trong những loại cốt thường được sử dụng khi dán laminate lên gỗ để sản xuất đồ nội thất và các cấu kiện dạng tấm.
Khi dán laminate trên MDF, cần kiểm tra độ phẳng, độ ẩm, độ bền liên kết bên trong và khả năng bám dính của bề mặt. Với môi trường nhà vệ sinh, cần lựa chọn đúng cấp độ chống ẩm theo điều kiện sử dụng, đồng thời xử lý kỹ cạnh và các vị trí khoan cắt.
Cốt HDF
HDF là ván sợi có mật độ cao hơn MDF. Khi lựa chọn HDF làm cốt, cần xem xét khối lượng, độ cứng, khả năng gia công và yêu cầu kỹ thuật của sản phẩm hoàn thiện.
Không nên chỉ căn cứ vào tên gọi HDF để kết luận rằng mọi loại ván đều phù hợp với môi trường ẩm. Cần kiểm tra thông số của nhà sản xuất và điều kiện sử dụng thực tế.
Cốt MFC
MFC là ván dăm phủ bề mặt melamine. Nếu sử dụng MFC làm cốt để tiếp tục dán laminate, cần đánh giá kỹ bề mặt phủ sẵn và khả năng tương thích với hệ keo.
Trong một số trường hợp, bề mặt hoàn thiện sẵn của MFC cần được xử lý trước khi dán để tạo điều kiện bám dính phù hợp. Không nên mặc định có thể phủ keo trực tiếp lên mọi bề mặt MFC mà không cần chuẩn bị.
Cốt ván dăm, Okal và ván ép
Ngoài MDF, HDF và MFC, một số cấu hình sản xuất còn sử dụng ván dăm, Okal hoặc ván ép làm cốt. Mỗi loại vật liệu có đặc tính về cấu trúc, độ hút keo, độ ẩm và khả năng chịu lực khác nhau.
Do đó, khi lựa chọn cốt vách, cần căn cứ vào mục đích sử dụng, yêu cầu chịu lực, điều kiện tiếp xúc với nước và hướng dẫn kỹ thuật của nhà sản xuất vật liệu.
Quy cách tấm laminate và các yêu cầu trước khi ép

Tấm laminate hoàn thiện sau khi ép và dán cạnh
Trước khi thực hiện cách dán laminate lên gỗ, cần xác định quy cách của cả tấm laminate và tấm cốt nền. Việc chọn đúng kích thước, chiều dày và bề mặt vật liệu giúp hạn chế hao hụt trong quá trình gia công, đồng thời tạo điều kiện để lớp phủ liên kết đồng đều.
Độ dày và bề mặt tấm laminate
Tấm laminate dùng để phủ lên cốt gỗ có nhiều độ dày, màu sắc và kiểu bề mặt khác nhau. Với cấu hình vật liệu được đề cập trong quy trình này, độ dày laminate thường được lựa chọn trong khoảng 0,7–0,9 mm.
Đây là thông số tham khảo cho một số dòng laminate, không phải quy định áp dụng cho tất cả sản phẩm. Khi đặt mua tấm dán laminate, cần kiểm tra thông số kỹ thuật và khuyến nghị gia công của nhà sản xuất.
Về bề mặt, khách hàng có thể lựa chọn nhiều kiểu hoàn thiện như:
- Laminate màu trơn, phù hợp với phong cách nội thất hiện đại.
- Tấm laminate vân gỗ, tạo cảm giác gần với bề mặt gỗ tự nhiên.
- Laminate vân đá hoặc các họa tiết trang trí khác.
- Bề mặt bóng, mờ hoặc có vân nổi tùy dòng sản phẩm.
Mặt sau của tấm laminate dùng để dán phải sạch, không dính dầu, bụi hoặc tạp chất làm ảnh hưởng đến khả năng bám dính.
Khổ tấm laminate và kích thước tấm laminate
Khổ tấm laminate và kích thước tấm laminate phụ thuộc vào nhà sản xuất, dòng sản phẩm, mã màu và quy cách cung ứng. Vì vậy, không nên mặc định mọi loại laminate đều có cùng một kích thước tiêu chuẩn.
Khi lựa chọn vật liệu, cần đối chiếu:
- Chiều dài và chiều rộng của tấm laminate.
- Kích thước cốt ván cần phủ.
- Chiều dày của lớp laminate.
- Phần dư cần chừa để cắt và hoàn thiện cạnh.
- Chiều vân hoặc hướng hoa văn nếu sử dụng laminate vân gỗ.
Trong cấu hình gia công được giới thiệu, phần laminate có thể được chừa dư khoảng 6–10 mm mỗi cạnh để thuận tiện cho công đoạn cắt chỉnh sau ép. Kích thước chừa thực tế cần được xác định theo khổ vật liệu, sơ đồ cắt và phương pháp gia công của nhà máy.
Yêu cầu đối với cốt ván nền
Cốt ván cần đáp ứng các yêu cầu cơ bản sau:
- Bề mặt phẳng, nhẵn, không bị lồi lõm hoặc có dị vật.
- Chiều dày đồng đều, hạn chế sai lệch giữa các vị trí.
- Không bị cong vênh, nứt vỡ hoặc hư hỏng cạnh.
- Độ ẩm phù hợp với loại ván và loại keo sử dụng.
- Bề mặt đủ độ bền để không bị bong xơ hoặc phá hủy khi liên kết với laminate.
Trong một số cấu hình kiểm soát sản xuất, dung sai chiều dày cốt ván có thể được đặt ở mức không vượt quá 0,2 mm. Đây là mức kiểm soát tham khảo của quy trình cụ thể; cần đối chiếu yêu cầu của thiết bị, vật liệu và nhà cung cấp ván.
Kiểm soát độ ẩm của ván
Độ ẩm là yếu tố quan trọng trong quá trình ép laminate lên cốt gỗ. Nếu ván quá ẩm, khả năng bám dính có thể bị ảnh hưởng; hơi ẩm hoặc biến đổi kích thước của vật liệu cũng có thể làm phát sinh phồng rộp, bong lớp phủ hoặc cong vênh.
Các mức độ ẩm từng được sử dụng làm mốc kiểm soát tham khảo gồm:
- Ván dăm và ván sợi: khoảng 6–7%.
- Ván ép: dưới 12%.
Các con số trên không phải tiêu chuẩn chung cho mọi loại ván. Nhà máy cần căn cứ vào thông số thực tế của từng sản phẩm, môi trường sản xuất và yêu cầu của nhà sản xuất keo để xác định giới hạn phù hợp.
Chi tiết quy trình ép tấm laminate lên cốt gỗ vách ngăn vệ sinh

Máy ép nguội thủy lực Holztek
Một quy trình ép laminate đạt yêu cầu cần kiểm soát đồng thời chất lượng cốt ván, tình trạng bề mặt laminate, keo dán, lực ép và thời gian đóng rắn. Dưới đây là 5 bước cơ bản trong công đoạn gia công dán laminate.
Bước 1: Chuẩn bị và kiểm tra cốt vách
Trước khi ép, công nhân kiểm tra tấm cốt vách để đảm bảo vật liệu đáp ứng yêu cầu kỹ thuật.
Các công việc cần thực hiện:
- Kiểm tra chủng loại và chiều dày ván.
- Kiểm tra độ phẳng, độ ẩm và tình trạng bề mặt.
- Loại bỏ các tấm bị cong vênh, nứt, sứt cạnh hoặc có lỗi nghiêm trọng.
- Chà nhẵn và làm sạch bề mặt nếu cần thiết.
- Kiểm tra kích thước cốt ván theo bản vẽ gia công.
Tấm cốt có thể được để nguyên khổ để thực hiện công đoạn dán trước khi cắt chia thành từng chi tiết. Phương án này cần phù hợp với kích thước máy ép và kế hoạch gia công của nhà máy.
Bước 2: Chuẩn bị bề mặt laminate
Sau khi kiểm tra cốt ván, tiến hành lựa chọn tấm laminate có màu sắc, hoa văn, chiều dày và kích thước phù hợp.
Các yêu cầu cần kiểm tra gồm:
- Mặt trang trí không bị trầy xước, nứt hoặc biến màu.
- Mặt sau dùng để dán sạch, không có bụi bẩn, dầu mỡ hay tạp chất.
- Kích thước tấm laminate đáp ứng kích thước cốt ván và phần dư gia công cạnh.
- Hướng vân và chiều hoa văn được đặt đúng theo bản vẽ hoặc yêu cầu của khách hàng.
Đối với tấm laminate vân gỗ hoặc các dòng có hoa văn định hướng, cần kiểm tra chiều vân trước khi dán. Nếu ghép sai hướng, sản phẩm sau hoàn thiện có thể không đồng bộ về thẩm mỹ.
Bước 3: Phủ keo dán laminate lên cốt ván
Keo dán là yếu tố quyết định độ liên kết giữa laminate và cốt gỗ. Trong quy trình được mô tả, keo dán chuyên dụng PUR được sử dụng để liên kết hai lớp vật liệu.
Trước khi phun hoặc phủ keo, cần kiểm tra:
- Keo còn trong thời hạn sử dụng và được bảo quản đúng điều kiện.
- Loại keo phù hợp với vật liệu laminate và cốt ván.
- Thiết bị cấp keo hoạt động ổn định, không bị tắc nghẽn.
- Bề mặt vật liệu sạch và không có hơi ẩm, dầu hoặc bụi bẩn.
Keo cần được phủ đồng đều theo định lượng và phương pháp mà nhà sản xuất keo quy định. Với một số hệ keo, keo có thể được phủ lên cả hai bề mặt liên kết; với hệ keo khác, cách phủ và thời gian chờ có thể khác nhau.
Không nên áp dụng một định lượng keo, thời gian mở keo hoặc thời gian chờ chung cho tất cả sản phẩm. Các thông số này cần căn cứ vào loại keo PUR cụ thể và hướng dẫn kỹ thuật đi kèm.
Bước 4: Ép laminate lên cốt gỗ bằng máy ép nguội thủy lực
Sau khi phủ keo, đặt tấm laminate lên đúng vị trí trên cốt ván. Cần căn chỉnh chính xác để lớp phủ không bị lệch, nhăn hoặc xô dịch khi đưa vào máy ép.
Thiết bị sử dụng trong công đoạn này là máy ép nguội thủy lực HOLZTEK. Máy tạo áp lực lên bề mặt tấm ván, giúp laminate tiếp xúc đồng đều với cốt nền và hình thành liên kết theo yêu cầu của hệ keo.
Các yếu tố cần kiểm soát trong quá trình ép:
- Vị trí đặt tấm laminate và cốt ván.
- Độ phẳng của bàn ép và bề mặt tiếp xúc.
- Áp lực được phân bố đều trên toàn bộ tấm.
- Thời gian ép theo hướng dẫn của nhà sản xuất keo.
- Nhiệt độ môi trường và điều kiện vận hành của thiết bị.
- Tình trạng dịch chuyển, nhăn hoặc xô lệch vật liệu trong khi ép.
Với thiết bị và cấu hình được giới thiệu, điều kiện nhiệt độ vận hành được đề cập trong khoảng 18–40°C. Đây là thông số tham khảo của quy trình cụ thể, không phải mức nhiệt bắt buộc cho mọi loại máy ép hoặc keo dán laminate.
Đặc biệt, nếu sản phẩm được phủ hai mặt, cần tính đến sự cân bằng giữa hai phía của tấm ván. Việc lựa chọn vật liệu và lượng keo phù hợp ở hai mặt có ý nghĩa quan trọng trong hạn chế cong vênh sau gia công.
Bước 5: Chờ keo ổn định, làm sạch và hoàn thiện
Sau khi hoàn thành quá trình ép, không nên vội đưa tấm ván vào công đoạn gia công tiếp theo khi keo chưa đạt thời gian đóng rắn cần thiết.
Tấm ván cần được xử lý theo hướng dẫn của nhà sản xuất keo, sau đó thực hiện các công việc:
- Kiểm tra bề mặt laminate có bị phồng rộp, nổi bọt khí hoặc bong tách không.
- Kiểm tra độ bám dính ở các vị trí mép và góc tấm.
- Làm sạch keo thừa bằng phương pháp phù hợp với loại keo và bề mặt laminate.
- Cắt bỏ phần laminate dư theo kích thước thiết kế.
- Gia công dán cạnh, xử lý góc và hoàn thiện các vị trí cần thiết.
- Kiểm tra kích thước, độ phẳng và ngoại quan trước khi chuyển sang công đoạn tiếp theo.
Sau khi hoàn thiện, tấm ván phải có bề mặt đồng đều, không xuất hiện các lỗi bong mép, phồng rộp hoặc lộ khuyết điểm của cốt nền.
Máy móc và thiết bị chuyên dụng ép laminate lên cốt vách
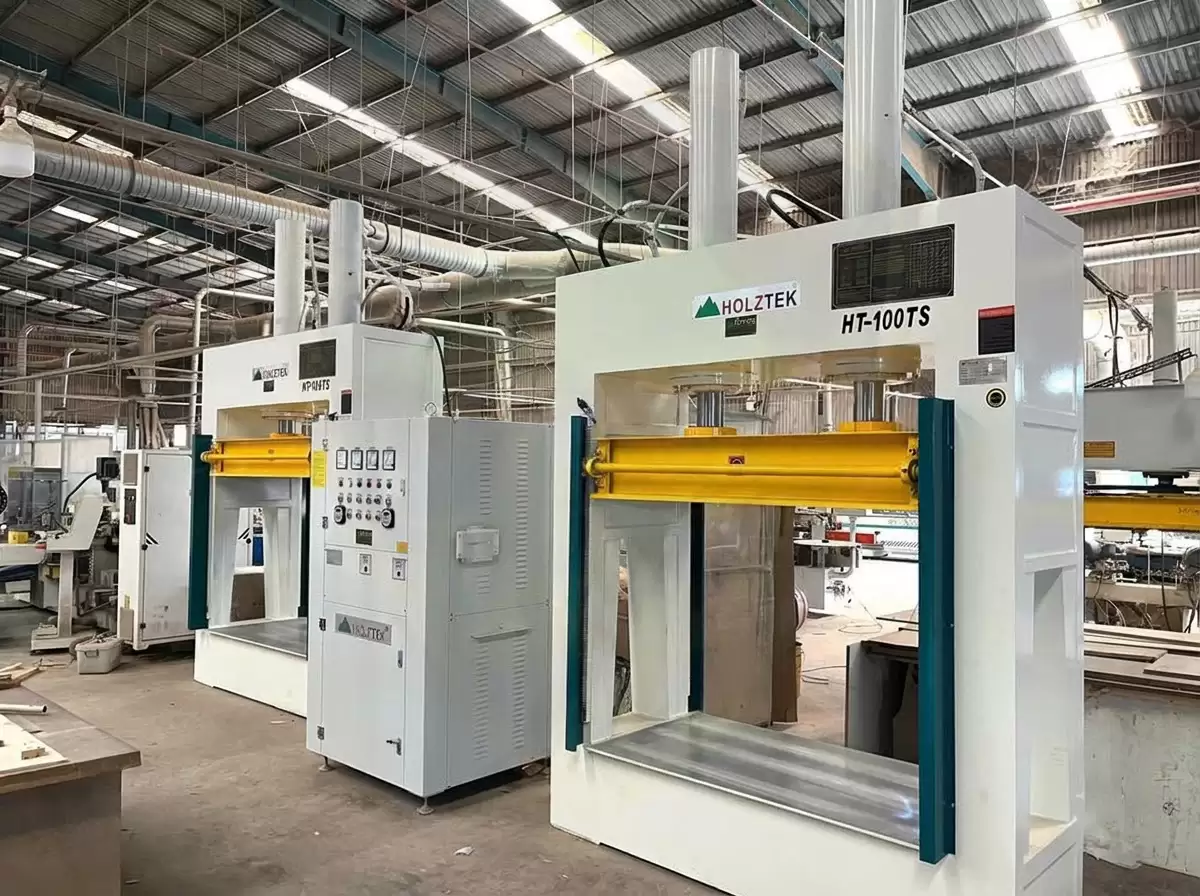
Để thực hiện công đoạn ép laminate với chất lượng ổn định, nhà máy cần có thiết bị phù hợp với quy cách tấm ván, loại keo và sản lượng gia công.
Thiết bị được sử dụng trong quy trình này là máy ép nguội thủy lực HOLZTEK. Máy tạo lực ép lên bề mặt tấm ván để tăng khả năng tiếp xúc giữa laminate, keo và cốt nền.
Ngoài máy ép laminate, hệ thống sản xuất cần chú ý đến các thiết bị phụ trợ như:
- Máy hoặc hệ thống phủ keo, phun keo.
- Máy nén khí và đường cấp khí.
- Bộ phận lọc hơi nước.
- Bộ phận sấy khí.
- Dụng cụ kiểm tra bề mặt, kích thước và độ phẳng.
- Thiết bị cắt, phay và xử lý cạnh sau ép.
Lưu ý khi vận hành máy ép và hệ thống cấp keo
Kiểm tra chất lượng khí nén: Máy nén khí cần có bộ phận lọc và sấy phù hợp để hạn chế hơi nước, dầu hoặc tạp chất đi vào hệ thống cấp keo.
Kiểm tra thiết bị phun keo: Đầu phun và đường dẫn cần sạch, không bị tắc nghẽn. Keo phải được cấp đều, tránh hiện tượng chỗ quá nhiều, chỗ quá ít.
Kiểm tra bề mặt trước khi ép: Không để bụi, dầu mỡ, nước hoặc vật lạ tồn tại trên mặt dán.
Tuân thủ thông số của nhà sản xuất keo: Áp lực ép, thời gian ép, thời gian chờ và điều kiện nhiệt độ phải được thiết lập theo đúng loại keo đang sử dụng.
Nếu keo bị nhiễm nước, dầu hoặc tạp chất, khả năng liên kết có thể suy giảm đáng kể. Vì vậy, cần kiểm tra hệ thống khí nén và thiết bị cấp keo định kỳ thay vì chỉ xử lý khi sản phẩm xuất hiện lỗi.
Tiêu chuẩn tấm laminate và các tiêu chí kiểm tra chất lượng sau ép
Để đánh giá một tấm laminate sau gia công có đạt yêu cầu hay không, cần kiểm tra cả vật liệu đầu vào và sản phẩm hoàn thiện. Không nên chỉ quan sát màu sắc hoặc độ bóng bên ngoài mà bỏ qua chất lượng liên kết giữa laminate và cốt ván.
Các tiêu chí kiểm tra cơ bản gồm:
| Hạng mục | Nội dung cần kiểm tra |
| Bề mặt laminate | Không trầy xước, nứt, phồng rộp hoặc có vết bẩn khó làm sạch |
| Độ phẳng | Bề mặt tương đối phẳng, không có vùng lồi lõm bất thường |
| Độ bám dính | Không bong tách, bong mép hoặc xuất hiện vùng liên kết không ổn định |
| Mép và góc | Không sứt vỡ, hở lớp phủ hoặc có phần dư chưa được xử lý |
| Kích thước | Đúng kích thước theo bản vẽ và dung sai gia công |
| Hoa văn | Đúng màu, mã bề mặt và hướng vân theo yêu cầu |
| Cốt ván | Không cong vênh, nứt hoặc có dấu hiệu hư hỏng sau ép |
Cần lưu ý rằng “tiêu chuẩn tấm laminate” không chỉ là độ dày hoặc màu sắc. Chất lượng sản phẩm còn phụ thuộc vào loại laminate, cốt nền, hệ keo, thiết bị ép và yêu cầu sử dụng của tấm ván hoàn thiện.
Một số lỗi thường gặp khi ép laminate lên gỗ
- Bề mặt có bọt khí hoặc phồng rộp: Có thể liên quan đến bụi bẩn, độ ẩm, cách phủ keo, thời gian chờ hoặc áp lực ép không đồng đều.
- Laminate bị bong mép: Có thể do keo không phủ đủ ở vùng cạnh, bề mặt chưa được làm sạch, điều kiện ép chưa phù hợp hoặc mép ván chưa được xử lý đúng cách.
- Tấm ván bị cong vênh: Cần kiểm tra sự cân bằng giữa hai mặt, độ ẩm cốt ván, cách lưu kho và điều kiện nhiệt độ – độ ẩm khi gia công.
- Bề mặt bị lộ khuyết điểm cốt nền: Có thể xuất phát từ cốt ván không phẳng, có vết xước hoặc chưa được xử lý đúng trước khi phủ laminate.
Khi phát hiện lỗi, cần xác định nguyên nhân từ vật liệu, keo, máy móc và thao tác sản xuất. Không nên chỉ xử lý phần bề mặt mà bỏ qua nguyên nhân khiến lỗi tái diễn.
Lưu ý khi sử dụng ván phủ laminate làm vách ngăn vệ sinh

Tấm laminate phủ
Vách ngăn vệ sinh phủ laminate có cấu tạo gồm lớp laminate ở bề mặt và phần cốt gỗ công nghiệp bên trong. Vì vậy, cần phân biệt khả năng bảo vệ của lớp phủ với khả năng chịu ẩm của toàn bộ tấm ván.
Laminate có thể tạo lớp bề mặt hoàn thiện, nhưng không có nghĩa cốt gỗ bên trong được chống nước tuyệt đối. Nước vẫn có thể xâm nhập qua cạnh ván, lỗ khoan, vị trí bắt phụ kiện hoặc những khu vực lớp phủ bị hở.
Khi sử dụng ván phủ laminate cho khu vực vệ sinh, cần lưu ý:
- Lựa chọn cốt ván có đặc tính phù hợp với môi trường sử dụng.
- Xử lý và bảo vệ các cạnh ván sau khi cắt.
- Kiểm tra kỹ các vị trí khoan lỗ, bắt bản lề, khóa và phụ kiện.
- Hạn chế để nước đọng lâu tại mép và mối nối.
- Bảo đảm chi tiết lắp đặt không tạo đường dẫn nước vào bên trong cốt.
- Tuân thủ hướng dẫn sử dụng và vệ sinh của nhà sản xuất.
Nếu công trình thường xuyên tiếp xúc trực tiếp với nước hoặc cần yêu cầu chịu nước cao, chủ đầu tư nên so sánh cấu tạo ván phủ laminate với dòng vách ngăn Compact HPL có lõi đặc để lựa chọn vật liệu phù hợp hơn.
>>>>> Tham khảo thêm: Vách ngăn vệ sinh Compact Laminate.
TOKY gia công và thi công vách ngăn vệ sinh phủ laminate

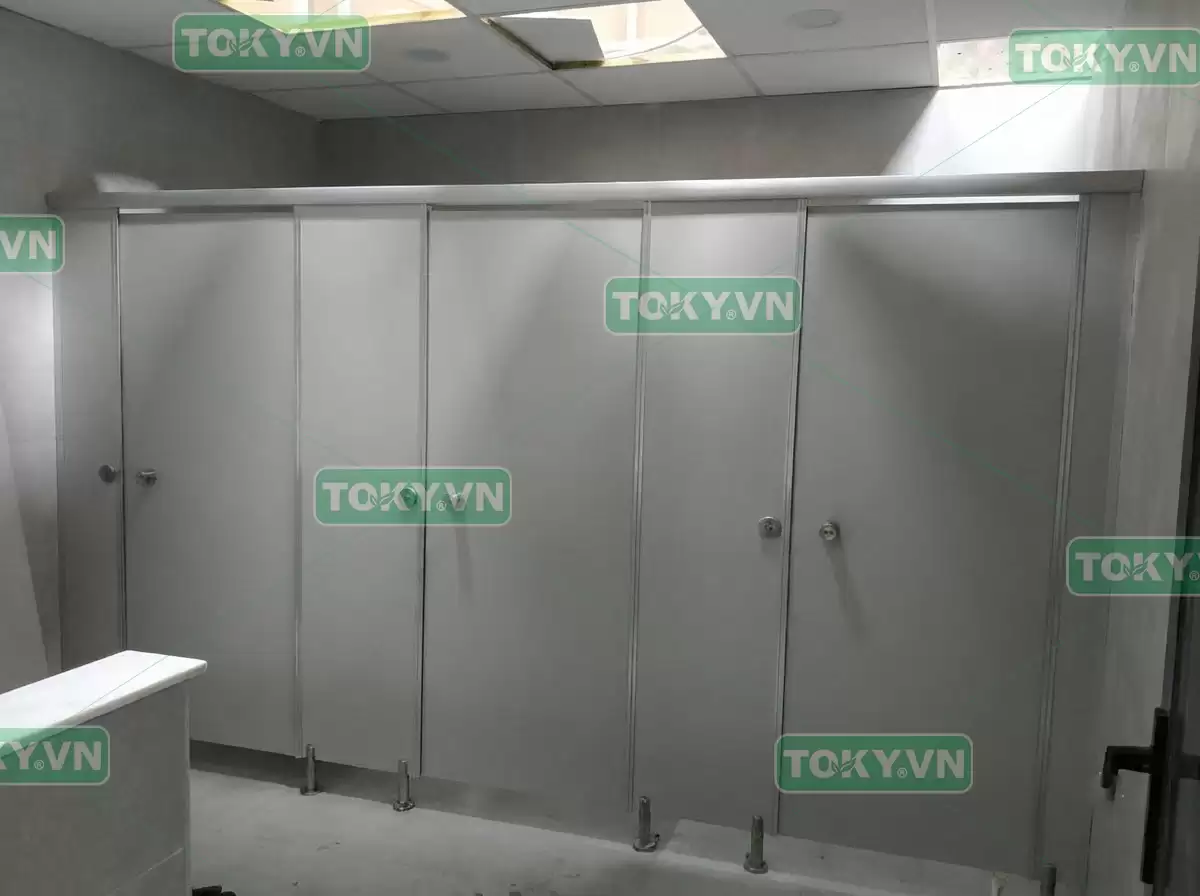
Toky hoàn thiện công trình vách ngăn vệ sinh laminate nhà máy Si Flex
Quá trình gia công dán laminate đòi hỏi sự phối hợp giữa vật liệu, hệ keo, máy móc và kỹ thuật kiểm soát chất lượng. Một tấm ván đẹp không chỉ phụ thuộc vào lựa chọn bề mặt mà còn cần bảo đảm độ phẳng, độ bám dính và chất lượng hoàn thiện cạnh.
TOKY cung cấp và thi công các hạng mục vách ngăn vệ sinh, trong đó có sản phẩm vách ngăn phủ laminate. Quá trình sản xuất cần được thực hiện theo quy cách vật liệu và yêu cầu kỹ thuật của từng công trình.
Một số hình ảnh sản phẩm, thiết bị và công trình thực tế giúp khách hàng tham khảo năng lực gia công của TOKY.
TOKY hỗ trợ khách hàng tư vấn lựa chọn vật liệu, phương án gia công và giải pháp thi công phù hợp với mặt bằng, thiết kế và ngân sách dự kiến.
Khách hàng có nhu cầu tìm hiểu sản phẩm, gia công dán laminate, thi công vách ngăn vệ sinh hoặc nhận báo giá có thể liên hệ TOKY qua hotline 0977.29.2988 để được tư vấn.